引言
在汽车制造与工业自动化快速融合的今天,高效、稳定的生产装备成为企业提升竞争力的关键。工业设备自动化生产线,尤其是针对汽车热处理工艺的倍速链组装老化线,正受到越来越多厂家的重视。这类生产线不仅要求精准的热处理能力,还需要实现组装、老化、检测等多工序的自动化衔接。因此,专业的工业自动化设备厂家在设计制造时,必须综合考虑工艺、节拍、可靠性与可扩展性。
一、汽车热处理倍速链组装老化线的核心构成
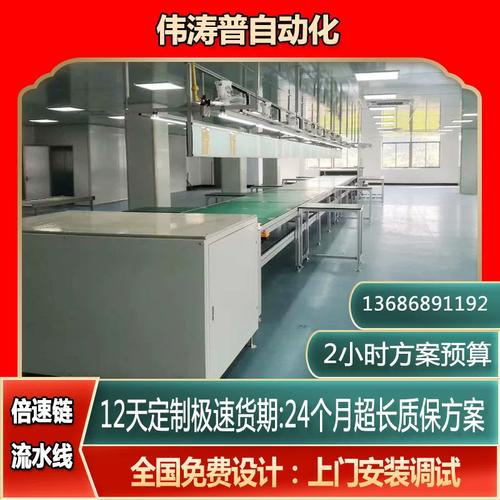
倍速链组装老化线是一种以倍速链输送系统为基础、集成多个工位的自动化生产线。针对汽车热处理零部件(如变速箱齿轮、轴类、轴承等),该线体通常包括:
- 上料与预热工位:自动上料机器人或振动盘将工件送入预热炉,均匀升温以减少热应力。
- 热处理炉:采用可控气氛或感应加热,按工艺曲线完成淬火、回火或退火。
- 倍速链输送段:利用倍速链的差速特性,实现工装板的积放与缓冲,保证各工位节拍独立。
- 组装工位:多轴拧紧机、压装机与视觉系统协同,完成轴承压装、齿轮啮合等操作。
- 老化测试段:模拟实际工况进行跑合、加载与温升监测,筛选早期故障。
- 下料与分拣:根据测试结果自动分级码垛,数据上传MES系统。
二、厂家设计制造的关键要素
1. 工艺适配性设计
不同的汽车热处理工件对温度曲线、冷却速率和保护气氛要求各异。厂家需通过热仿真与试验验证,确定炉膛结构、加热功率及输送速度。倍速链的承载能力与耐温性必须匹配热处理后的工件温度。
2. 自动化与柔性化
现代汽车生产线常需混线生产。倍速链组装老化线应具备快速换型能力,例如可调工装夹具、伺服定位、RFID识别工件型号。与工业机器人、AGV、立体仓库的对接能实现整线无人化。
3. 老化测试的可靠性
老化线是质量把关的核心。厂家需设计可编程电子负载、多通道数据采集与异常报警系统。对于热处理后的零件,还需监测硬度、金相组织等间接指标,并通过历史数据追溯优化工艺。
4. 节能与环保
热处理耗能大,厂家应引入余热回收、保温隔热及变频驱动技术。倍速链驱动电机宜采用高效节能型,老化测试的能量回馈电网也是趋势。
5. 安全与防护
高温、运动部件和电气系统需符合CE或GB安全标准。设计应包含急停、光栅、耐高温防护罩及连锁门禁,确保操作维护安全。
三、工业自动化设备厂家的核心能力
要交付一条合格的汽车热处理倍速链组装老化线,厂家需具备以下能力:
- 机械设计与仿真:熟练运用SolidWorks、ANSYS等工具进行结构强度、热变形分析。
- 电气与控制集成:基于PLC、运动控制器和SCADA系统开发整线控制逻辑,支持OPC UA与MES对接。
- 非标定制经验:拥有汽车行业同类项目案例,能快速响应工件变更与产能调整。
- 项目管理与售后:提供从方案规划、制造、安装调试到人员培训的全周期服务,并承诺快速备件供应。
四、应用案例与效益分析
某汽车零部件企业引入一条倍速链组装老化线,用于热处理后的同步器齿套生产。投产后,单班产能提升40%,老化测试不良率从1.2%降至0.3%,人工由12人减少至4人。整线能耗较旧线降低18%,且数据可追溯至每一工件,满足了主机厂审核要求。
五、未来发展趋势
随着工业4.0深入,汽车热处理倍速链组装老化线将向数字孪生、自适应控制、AI质量预测方向发展。厂家需将自动化设备与工业互联网平台融合,实现远程运维与工艺自优化。模块化设计使产线更易于扩展和重组。
##
工业设备自动化生产线是汽车热处理与组装老化领域的基石。选择经验丰富的设计制造厂家,定制高效、柔性的倍速链组装老化线,不仅能提升产品质量与产能,更能为企业的智能化转型奠定基础。工业自动化设备的持续创新,正推动汽车制造业迈向更高水平。